AI と設計したデモ機:寸法は現物で確かめて決めた(中編)
目次
この記事は、入口編 の続きです。テクノメッセ東大阪2026 で展示したデモ機の機構を、AI エージェント(Claude Code)と設計した話の後半になります。
入口編では、「AI で設計するとは、絵ではなく条件とデータを渡し、画面と実物をつなぐループを回すこと」という全体像を見ました。ここでは、そのループの後半——実物で確かめて寸法を決める部分を、実際の数値とともに書きます。まずは、エージェントが画面の中で何をしていたかから始めます。
エージェントが Python で FreeCAD を動かす#
エージェントは Python のスクリプトを書き、FreeCAD を操作して 3D モデルを作ります。 FreeCAD はオープンソースの 3D CAD で、画面の操作をすべて Python からも実行できます。 人はマウスで図形を描きません。
モデルがスクリプトでできていると、寸法はスクリプトの中の数値になります。 穴の径を 0.05 mm 変えたければ、その数値を書き換えて実行し直せば、モデル全体が作り直されます。 この性質が、このあと現物で確かめた結果を設計に戻すときに効いてきます。
基板の 3D モデルを渡してあるので、エージェントは作ったモデルと基板を組み合わせて、部品との干渉や取付け穴の位置を確かめられます。
干渉の確認は、画面で見て判断するのではなく、数値で突き合わせています。買ってきた部品の外形や穴、基板の上の「部品を置いてはいけない範囲」をあらかじめ Python で計算しておき、エージェントが作ったモデルがその範囲に収まっているかを確かめます。基板側も、発注した基板の 3D データ(STEP)から部品やパターンの位置を取り出して照らし合わせました。
実際、これで見つかった食い違いもあります。たとえばある購入部品は、傾けると壁がフレームの桟より 1 mm ほど下にはみ出すことが分かり、ぶつからないように逃げを作りました。画面の中のモデルをただ眺めていたら、見落としていたかもしれません。
最後は現物で確かめる#
計算では決まらなかった 2 つの穴#
現物で決めたのは、2 種類の穴です。ひとつは、樹脂に部品を留めるタッピングねじ(Pタイト、M2.6)の下穴。もうひとつは、位置決めに使うネオジム磁石(φ3 × 2 mm)を入れる穴です。
3D プリンタで開けた穴は、データの数値どおりには仕上がりません。少し小さく出たり、材料によって縮み方が変わったりします。下穴が大きすぎればねじが効かず、小さすぎれば締めるときにボス(ねじの受け)が割れます。磁石の穴も、きつすぎれば入らず、ゆるすぎれば落ちます。ちょうどよい寸法は、計算だけでは決められませんでした。
穴を並べたテストピースで決める#
ここでいう「確かめる」は、ノギスで寸法を測ることではありません。 現物で問題なく使えるかを、次の基準で見ています。
- Pタイト:適切な固さで入るか。締め切っても空回りしないか
- 磁石:穴に入るか。裏返しただけで落ちないか
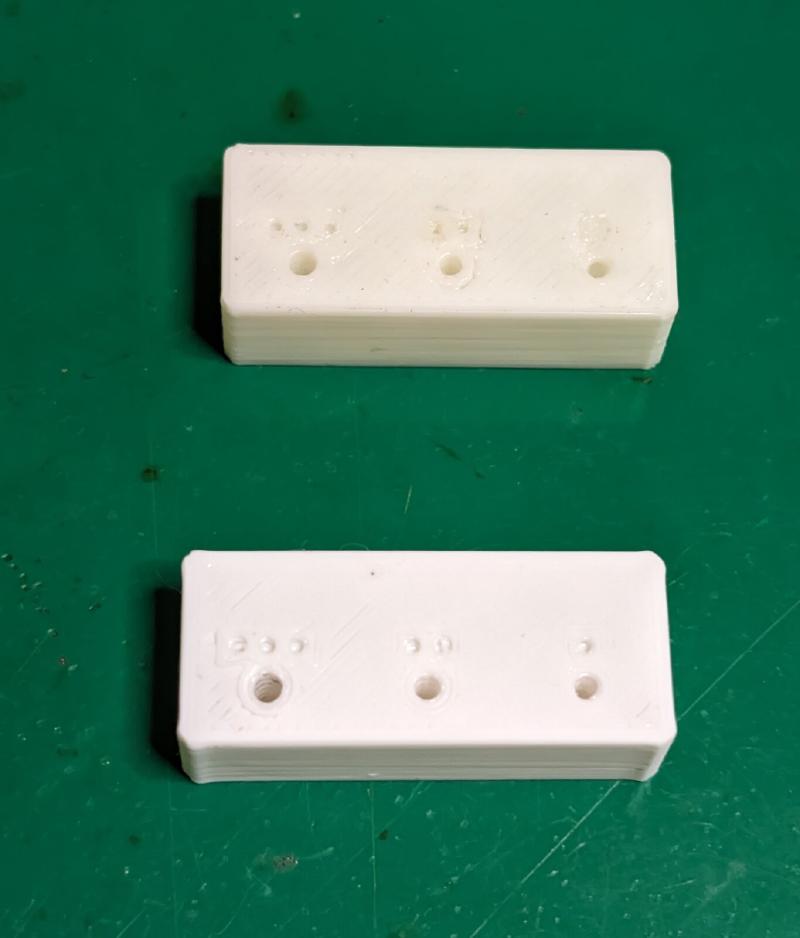
実際には、少しずつ寸法を変えた穴をいくつも並べたテストピース(ゲージ)を 3D プリントして、順番にはめて選びました。
下穴は φ2.1・2.2・2.3 mm の 3 種類を 0.1 mm 刻みで試しました。φ2.1 は入らず、φ2.3 も問題なく入りますが、付け外しを繰り返したときの余裕を考えて、ねじ山が深く掛かる φ2.2 を選びました。
磁石の穴は、もっと細かく 0.05 mm 刻みで振りました。穴を磁石より 0.1〜0.2 mm 大きくする見当で刷ってみると、どれも指では入りません。範囲を +0.25〜+0.40 mm まで広げて刷り直し、「指で底まで入り、裏返しても落ちず、鉄を近づければ外せる」をすべて満たした +0.30 mm(穴 φ3.30)に決めました。
うまくいかなかった回も含めて、ゲージは何度か刷り直しています。
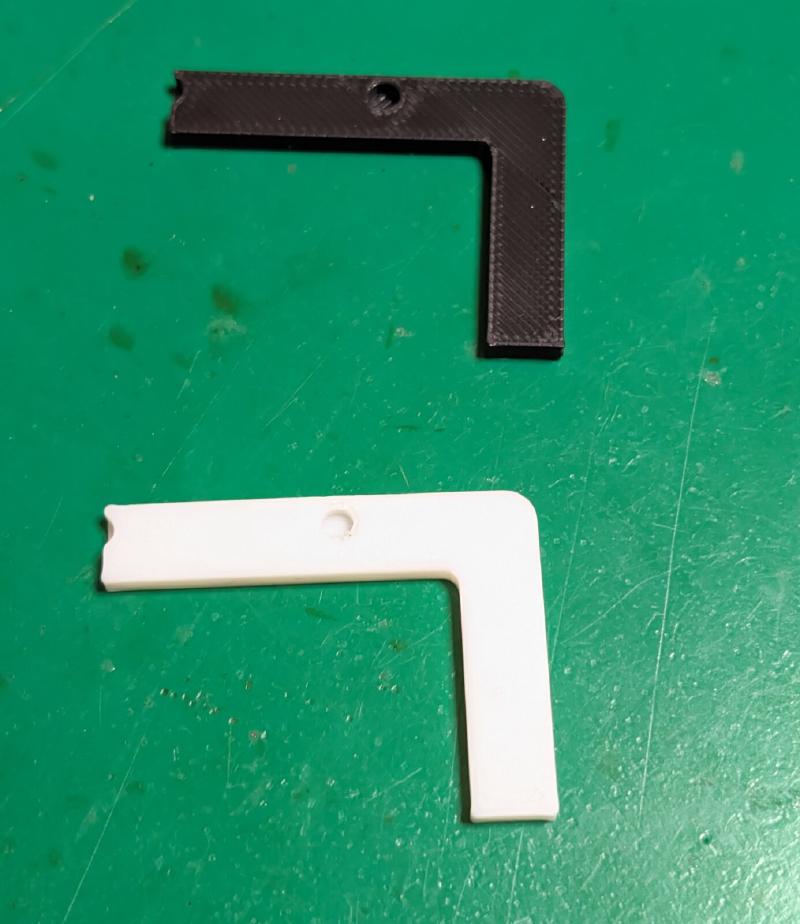
決めた大きさは、実際の部品でも確かめました。たとえばベゼル(枠)の小片に磁石の穴を開け、磁石がきちんと留まるか・外せるかを見ています。
材料を変えたら、確かめ直す#
格子は、途中で材料を PLA から PETG に変えました。 LED の発熱を考えて、念のため耐熱性の高いほうにしたものです。 ほかの部品は PLA のままです。
このとき、PLA のテストピースで確かめた数値はそのまま使わず、PETG でテストピースを刷り直しました。 3D プリントの穴の仕上がりは材料によって変わるので、PLA で合った値が PETG でも合うとは限りません。 条件が変われば、ループをもう一度回します。
刷り直してみると、磁石の穴の最終値は PLA のときと同じ +0.30 mm のままでした。ただし、同じ数値でも PETG のほうが少しきつく仕上がります。PLA では裏返すと落ちた +0.35 mm が、PETG では振っても落ちませんでした。合格する範囲が、材料で変わったわけです。
最終値が変わらなかったとしても、確かめ直した意味はありました。もし PETG で値がずれていれば、PLA のゲージを信じたまま組んで、後で合わないことになっていたはずです。
試さずに決めたところもある#
すべてをテストピースで試して決めたわけではありません。
格子は、隣り合う LED の光が混ざらないように仕切る部品です。 ただし、拡散板に届く高さまで仕切ってしまうと、今度は格子の形がそのまま見えてしまいます。 光が混ざりすぎず、格子も見えない、ちょうどよい高さがあります。
この高さについて、エージェントは数種類を試し刷りしてから組み立てることを勧めてきました。 しかし時間を節約するため、提案された高さのうち中間のものを 1 種類だけ刷り、そのまま組み立てました。 結果的には、これでちょうどよい見え方になりました。
画面の中で終わらないこと#
画面の中だけでも、モデルを作って干渉を確かめるところまではできます。 しかし、3D プリンタで刷った穴がどれだけ縮むか、ねじがどのくらいの固さで締まるかは、モデルの中にはありません。 刷って、はめて、締めてみて、初めて分かります。
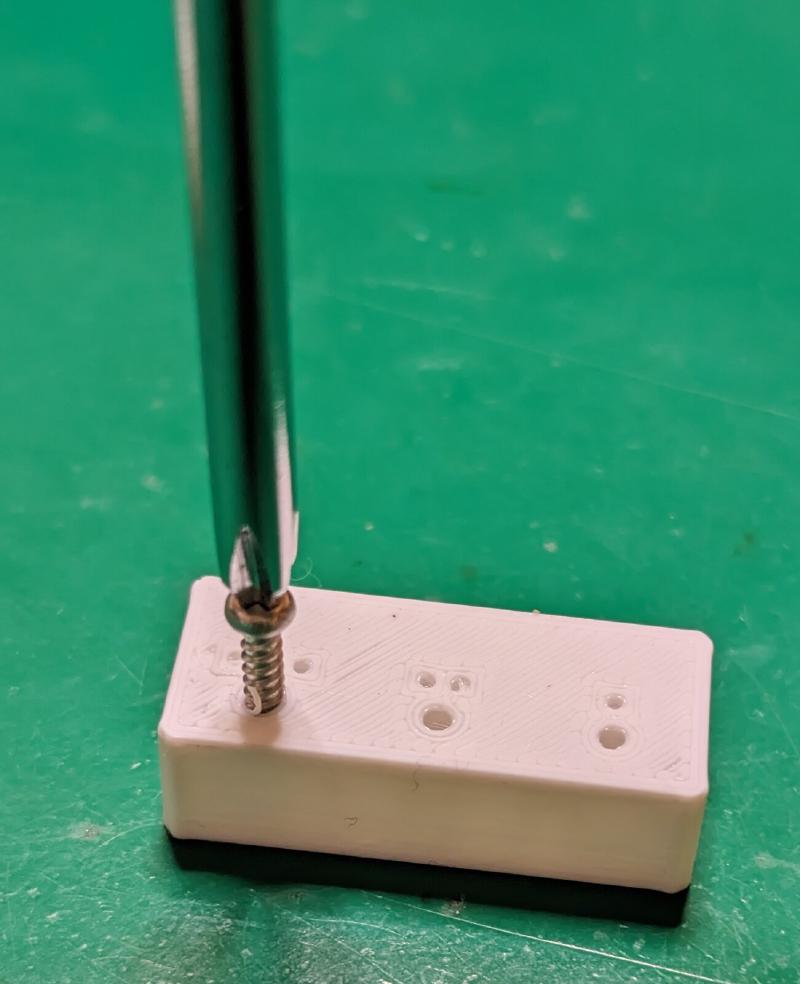
逆に考えると、AI と設計した値が実際の部品に使えるのは、AI が賢いからではありません。 ループの最後が現物での確認で閉じているからです。 画面の中で完結する設計なら、AI が出した値をそのまま信じるしかありません。 現物で確かめる工程があれば、AI の値が外れていても、そこで直せます。
今回も、そうでした。磁石の穴は、一般的な目安(3D プリンタの穴は 0.1〜0.2 mm 小さく出る)から「磁石より 0.15 mm 大きく」と見当をつけていました。しかし実際に刷ってみると、その倍の 0.30 mm まで広げて、ようやくちょうどよく収まりました。目安のままモデルを信じていたら、磁石は入らなかったことになります。
まとめ#
今回の機構設計で、AI エージェントがしたことと人がしたことを分けると、次のようになります。
| 工程 | 担当 |
|---|---|
| 条件とデータを渡す | 人 |
| スクリプトを書き、3D モデルを作る | エージェント |
| 干渉チェック | エージェント |
| テストピースを刷り、現物で確かめる | 人 |
| 確かめた結果をモデルに反映する | エージェント |
格子の高さのように、光がどう見えるかは寸法の計算だけでは決まりません。 照明の設計でも同じで、最後は実物を点けて目で見て決めます。
次回(続編)は、このデモ機のファームウェア側の話を書きます。 回路 CAD のネットリストから Pico のピン設定を作った話など、「データは最初からあったのに、人が手で写していた」作業を AI エージェントに任せた例です。
前半は 入口編 をご覧ください。
関連記事
展示したデモ機は、AI エージェントと設計した
AI に書かせた仕様書は、書いた本人に検証させない